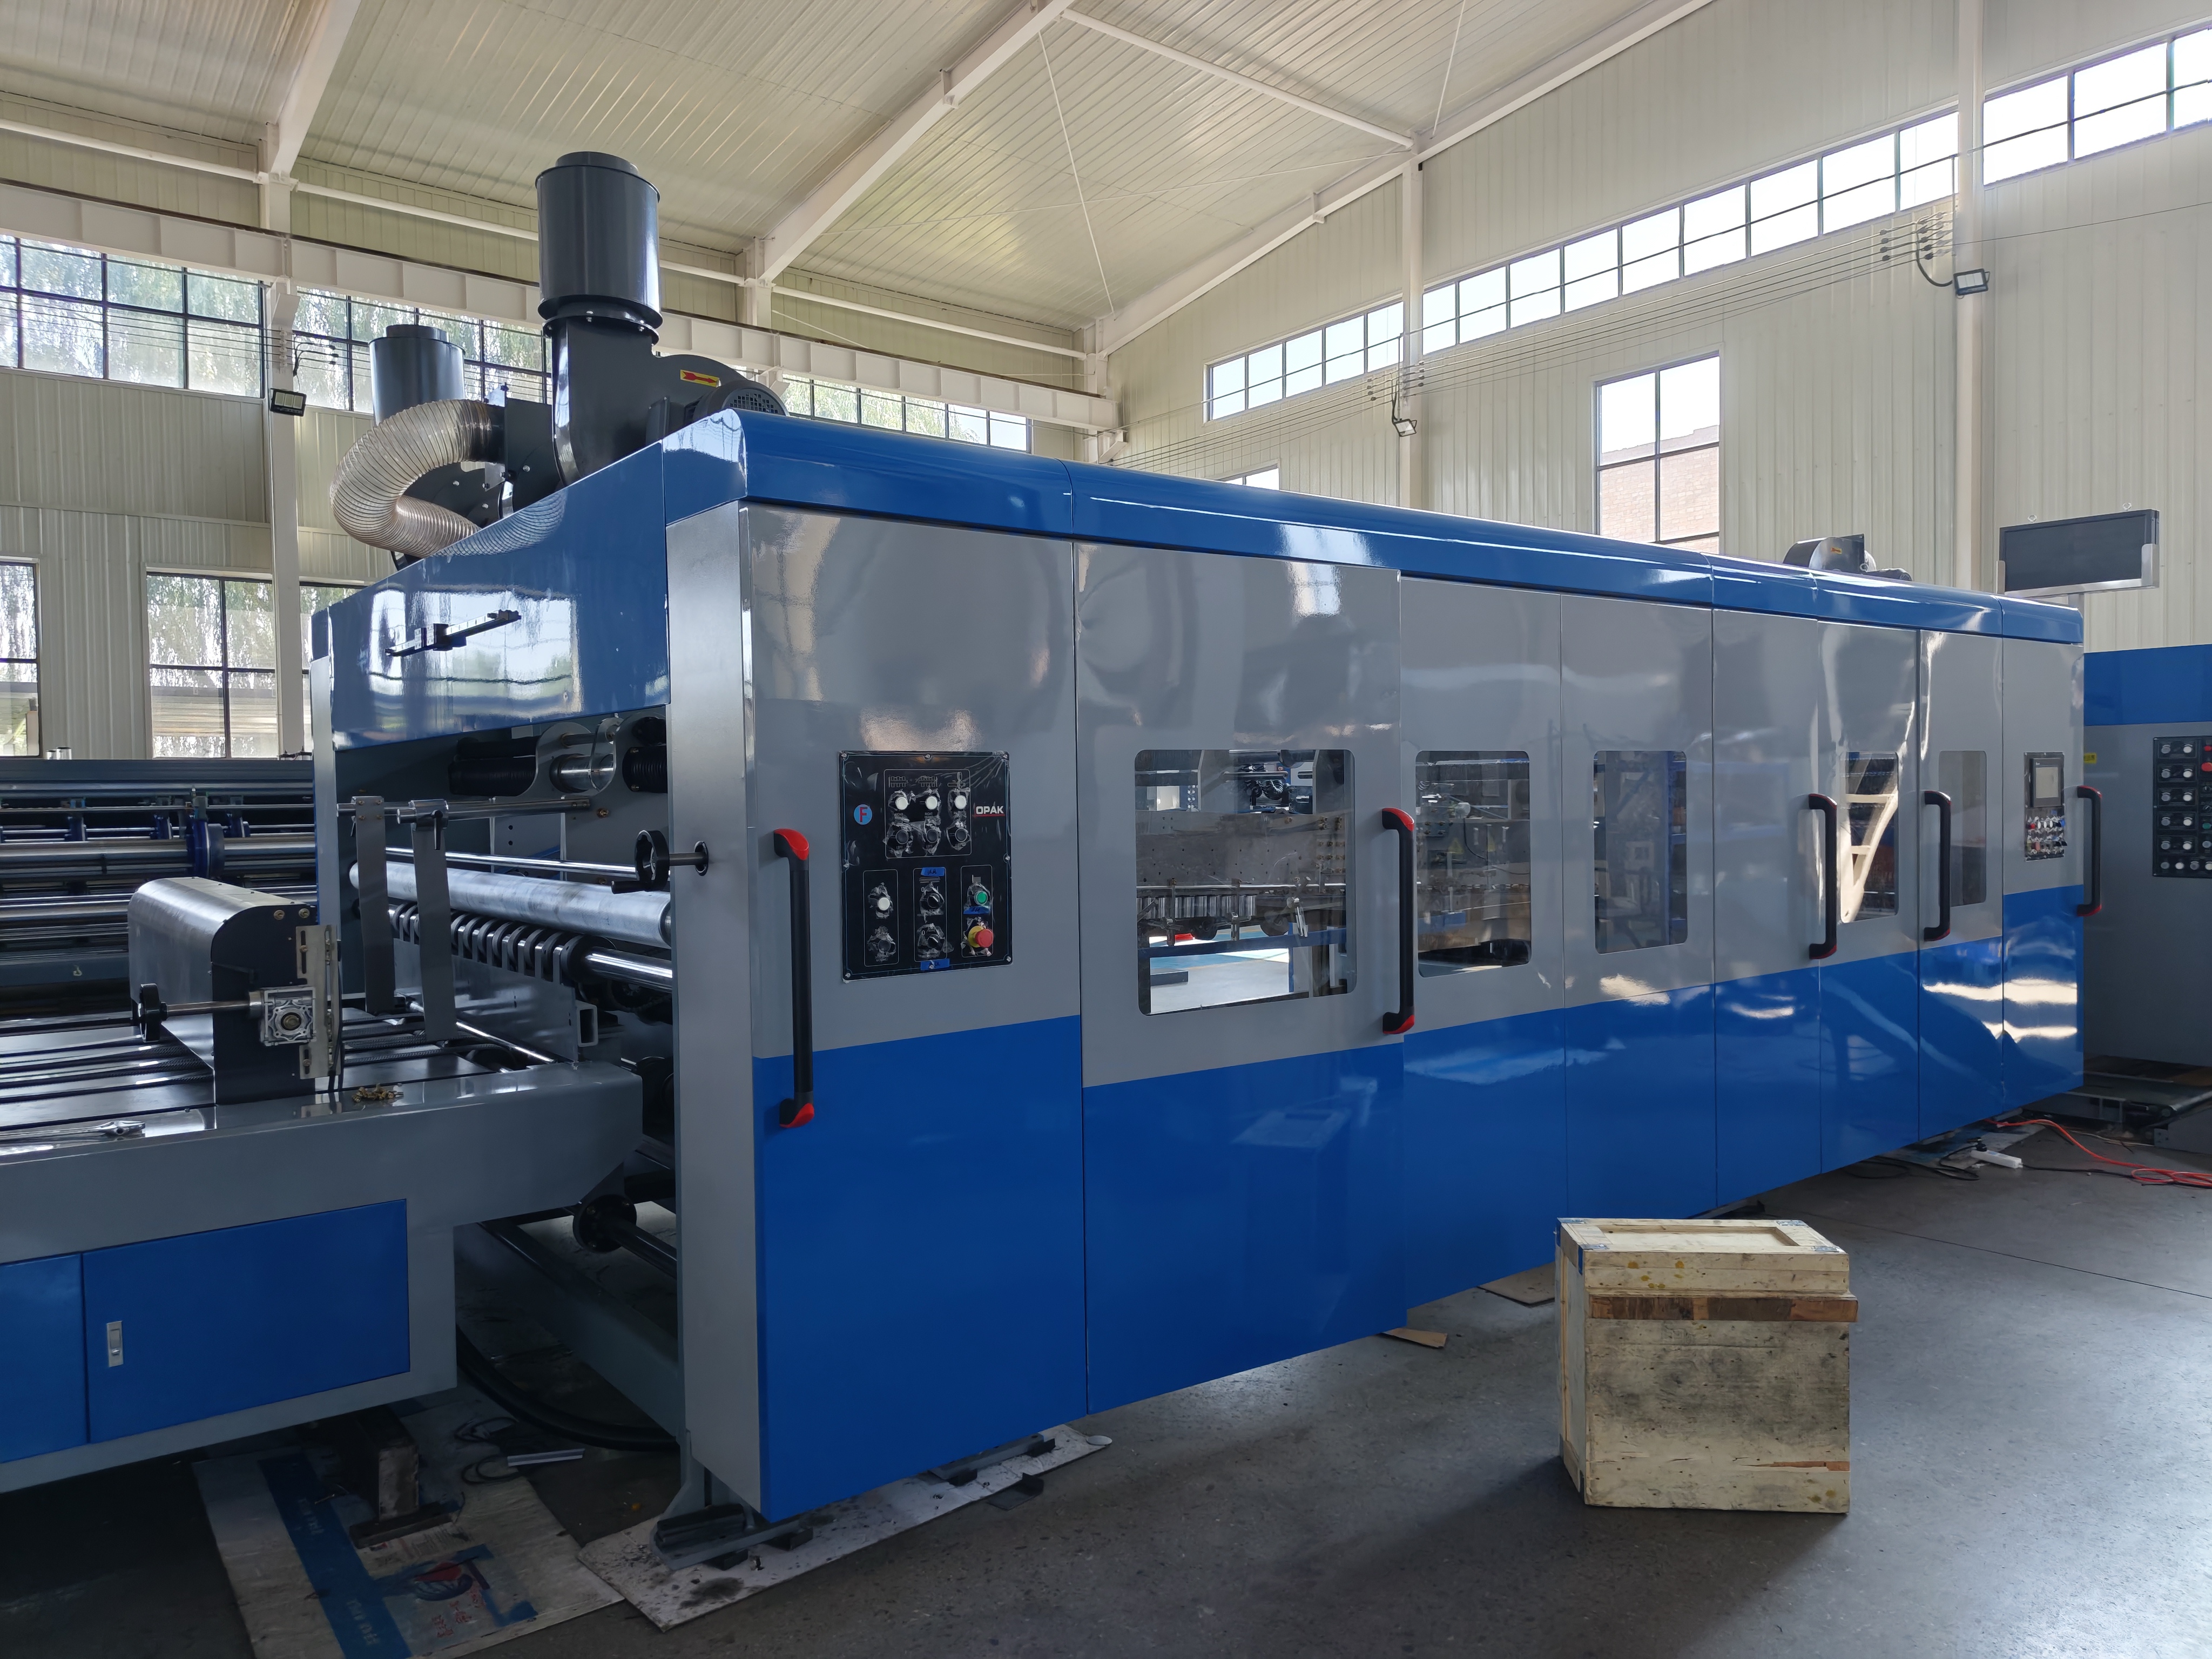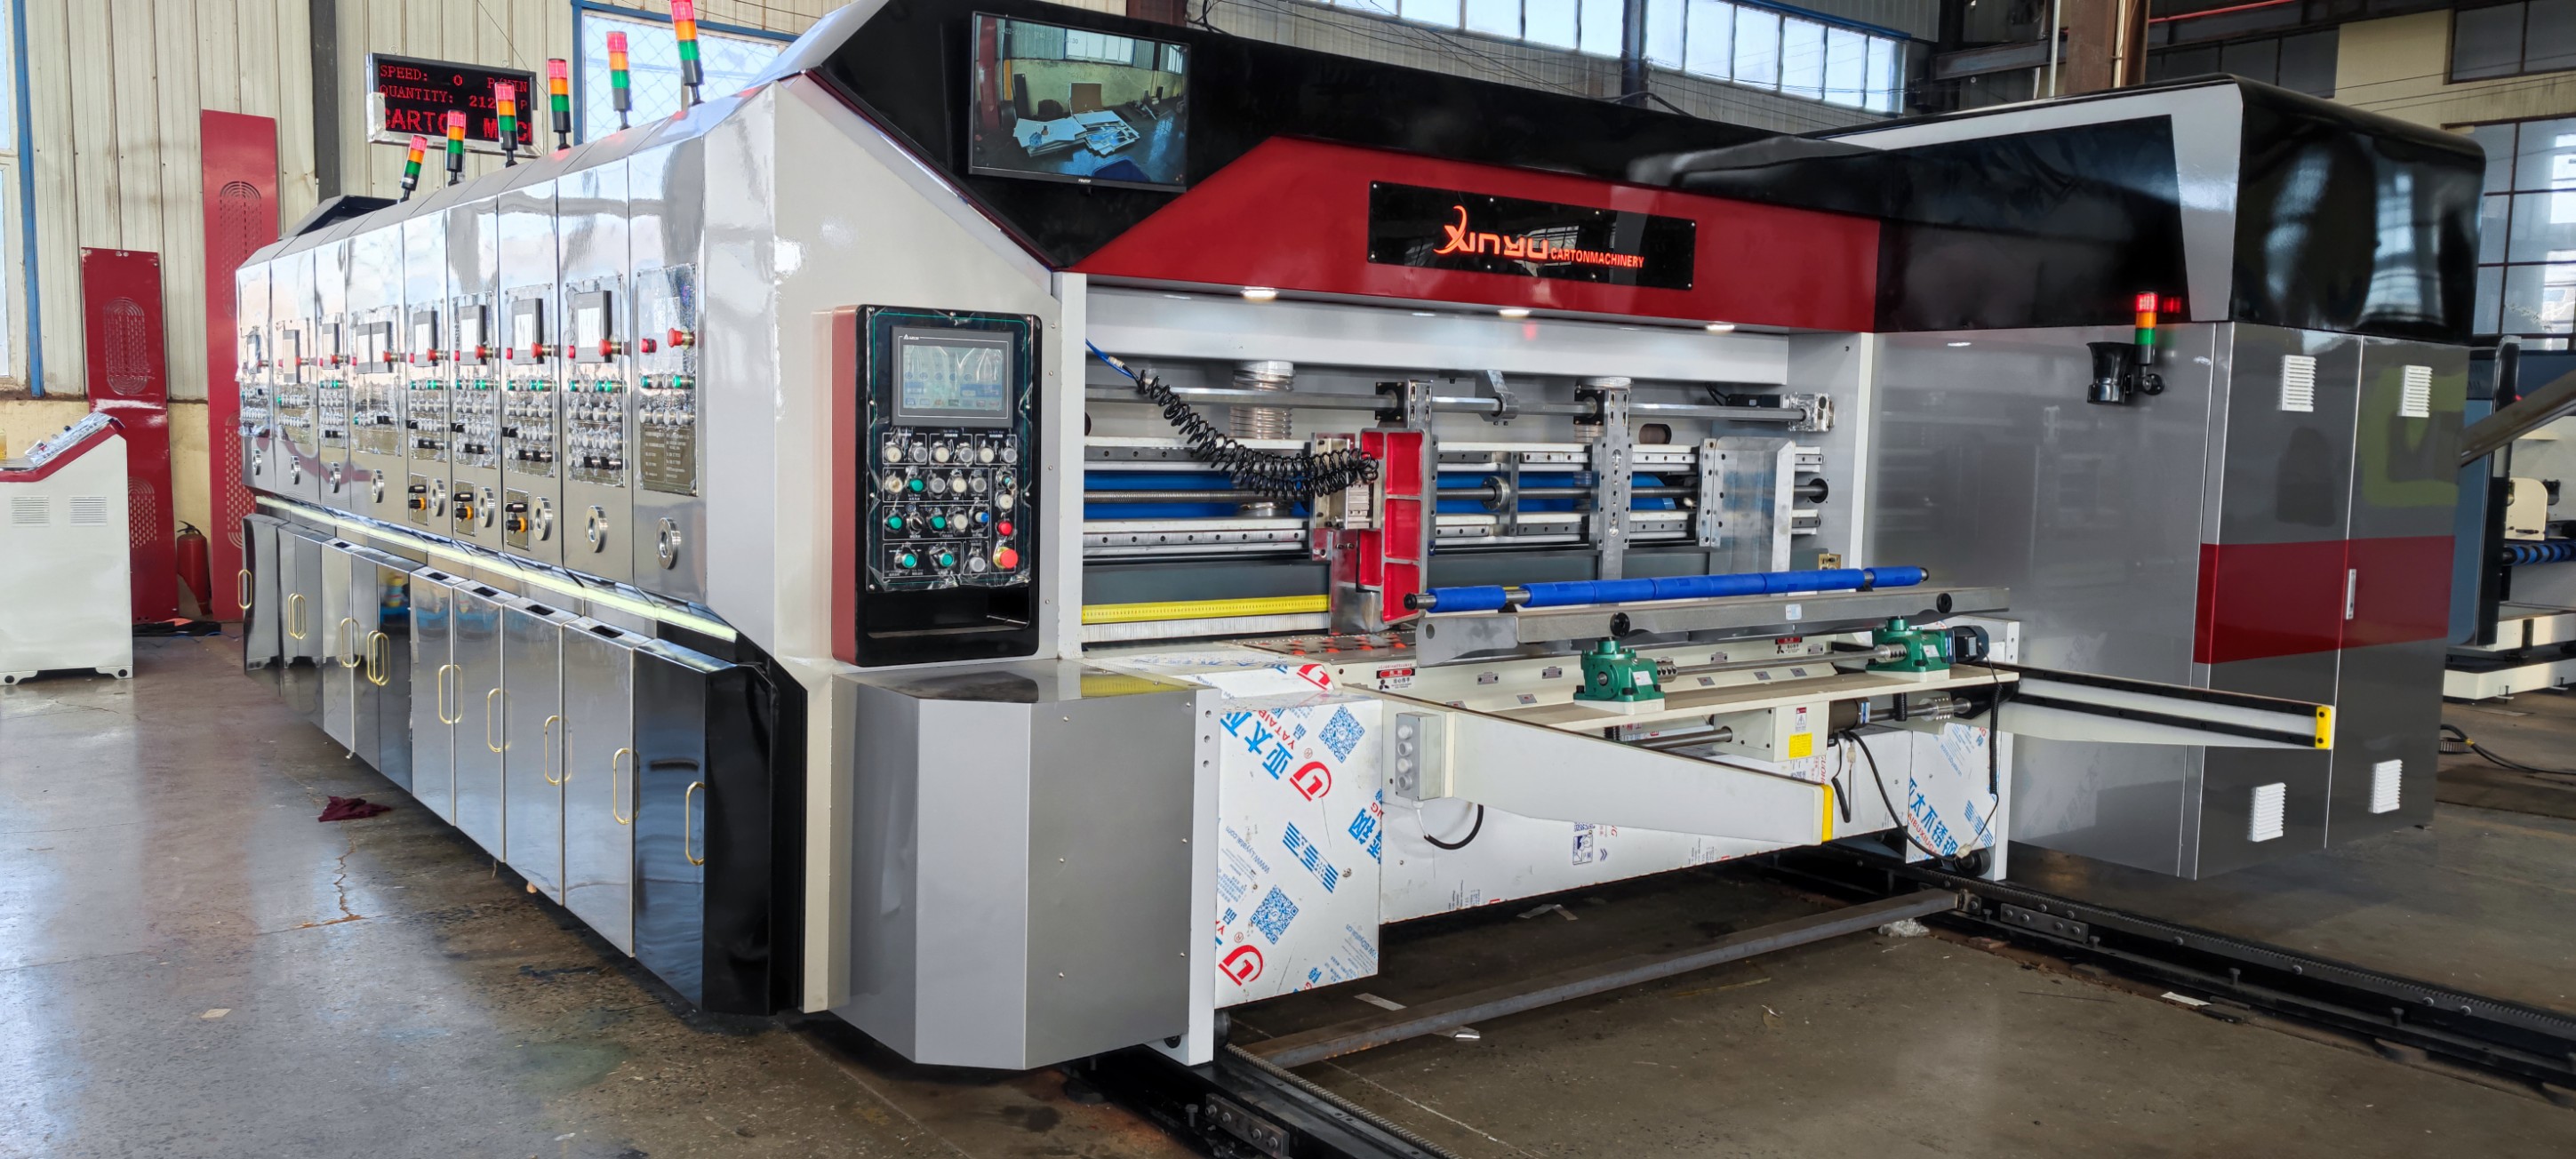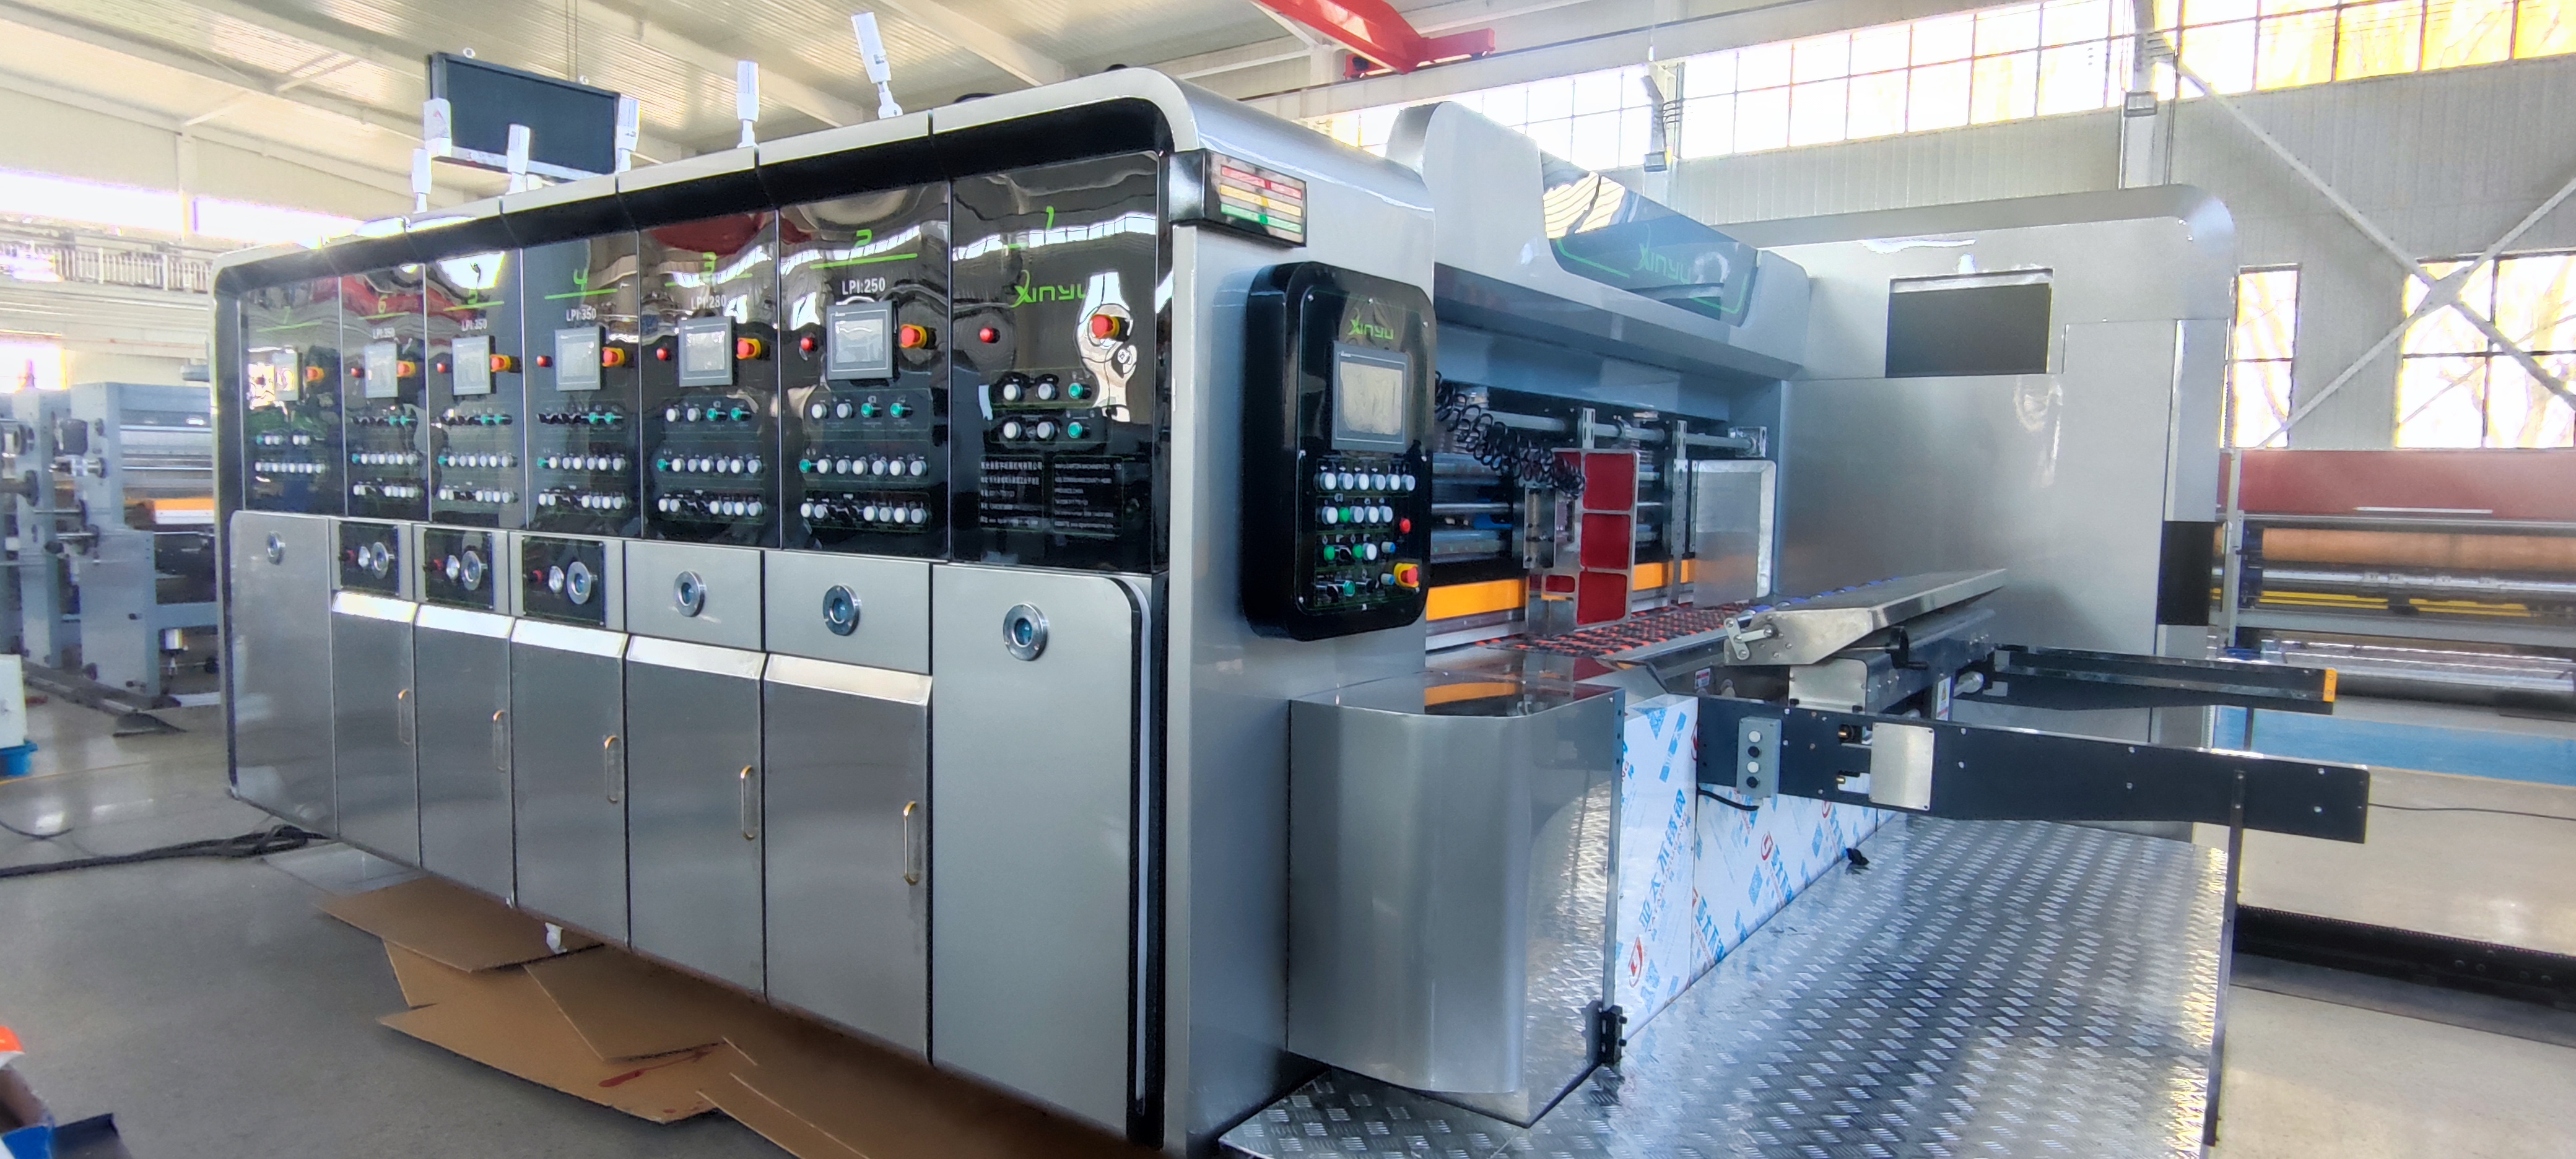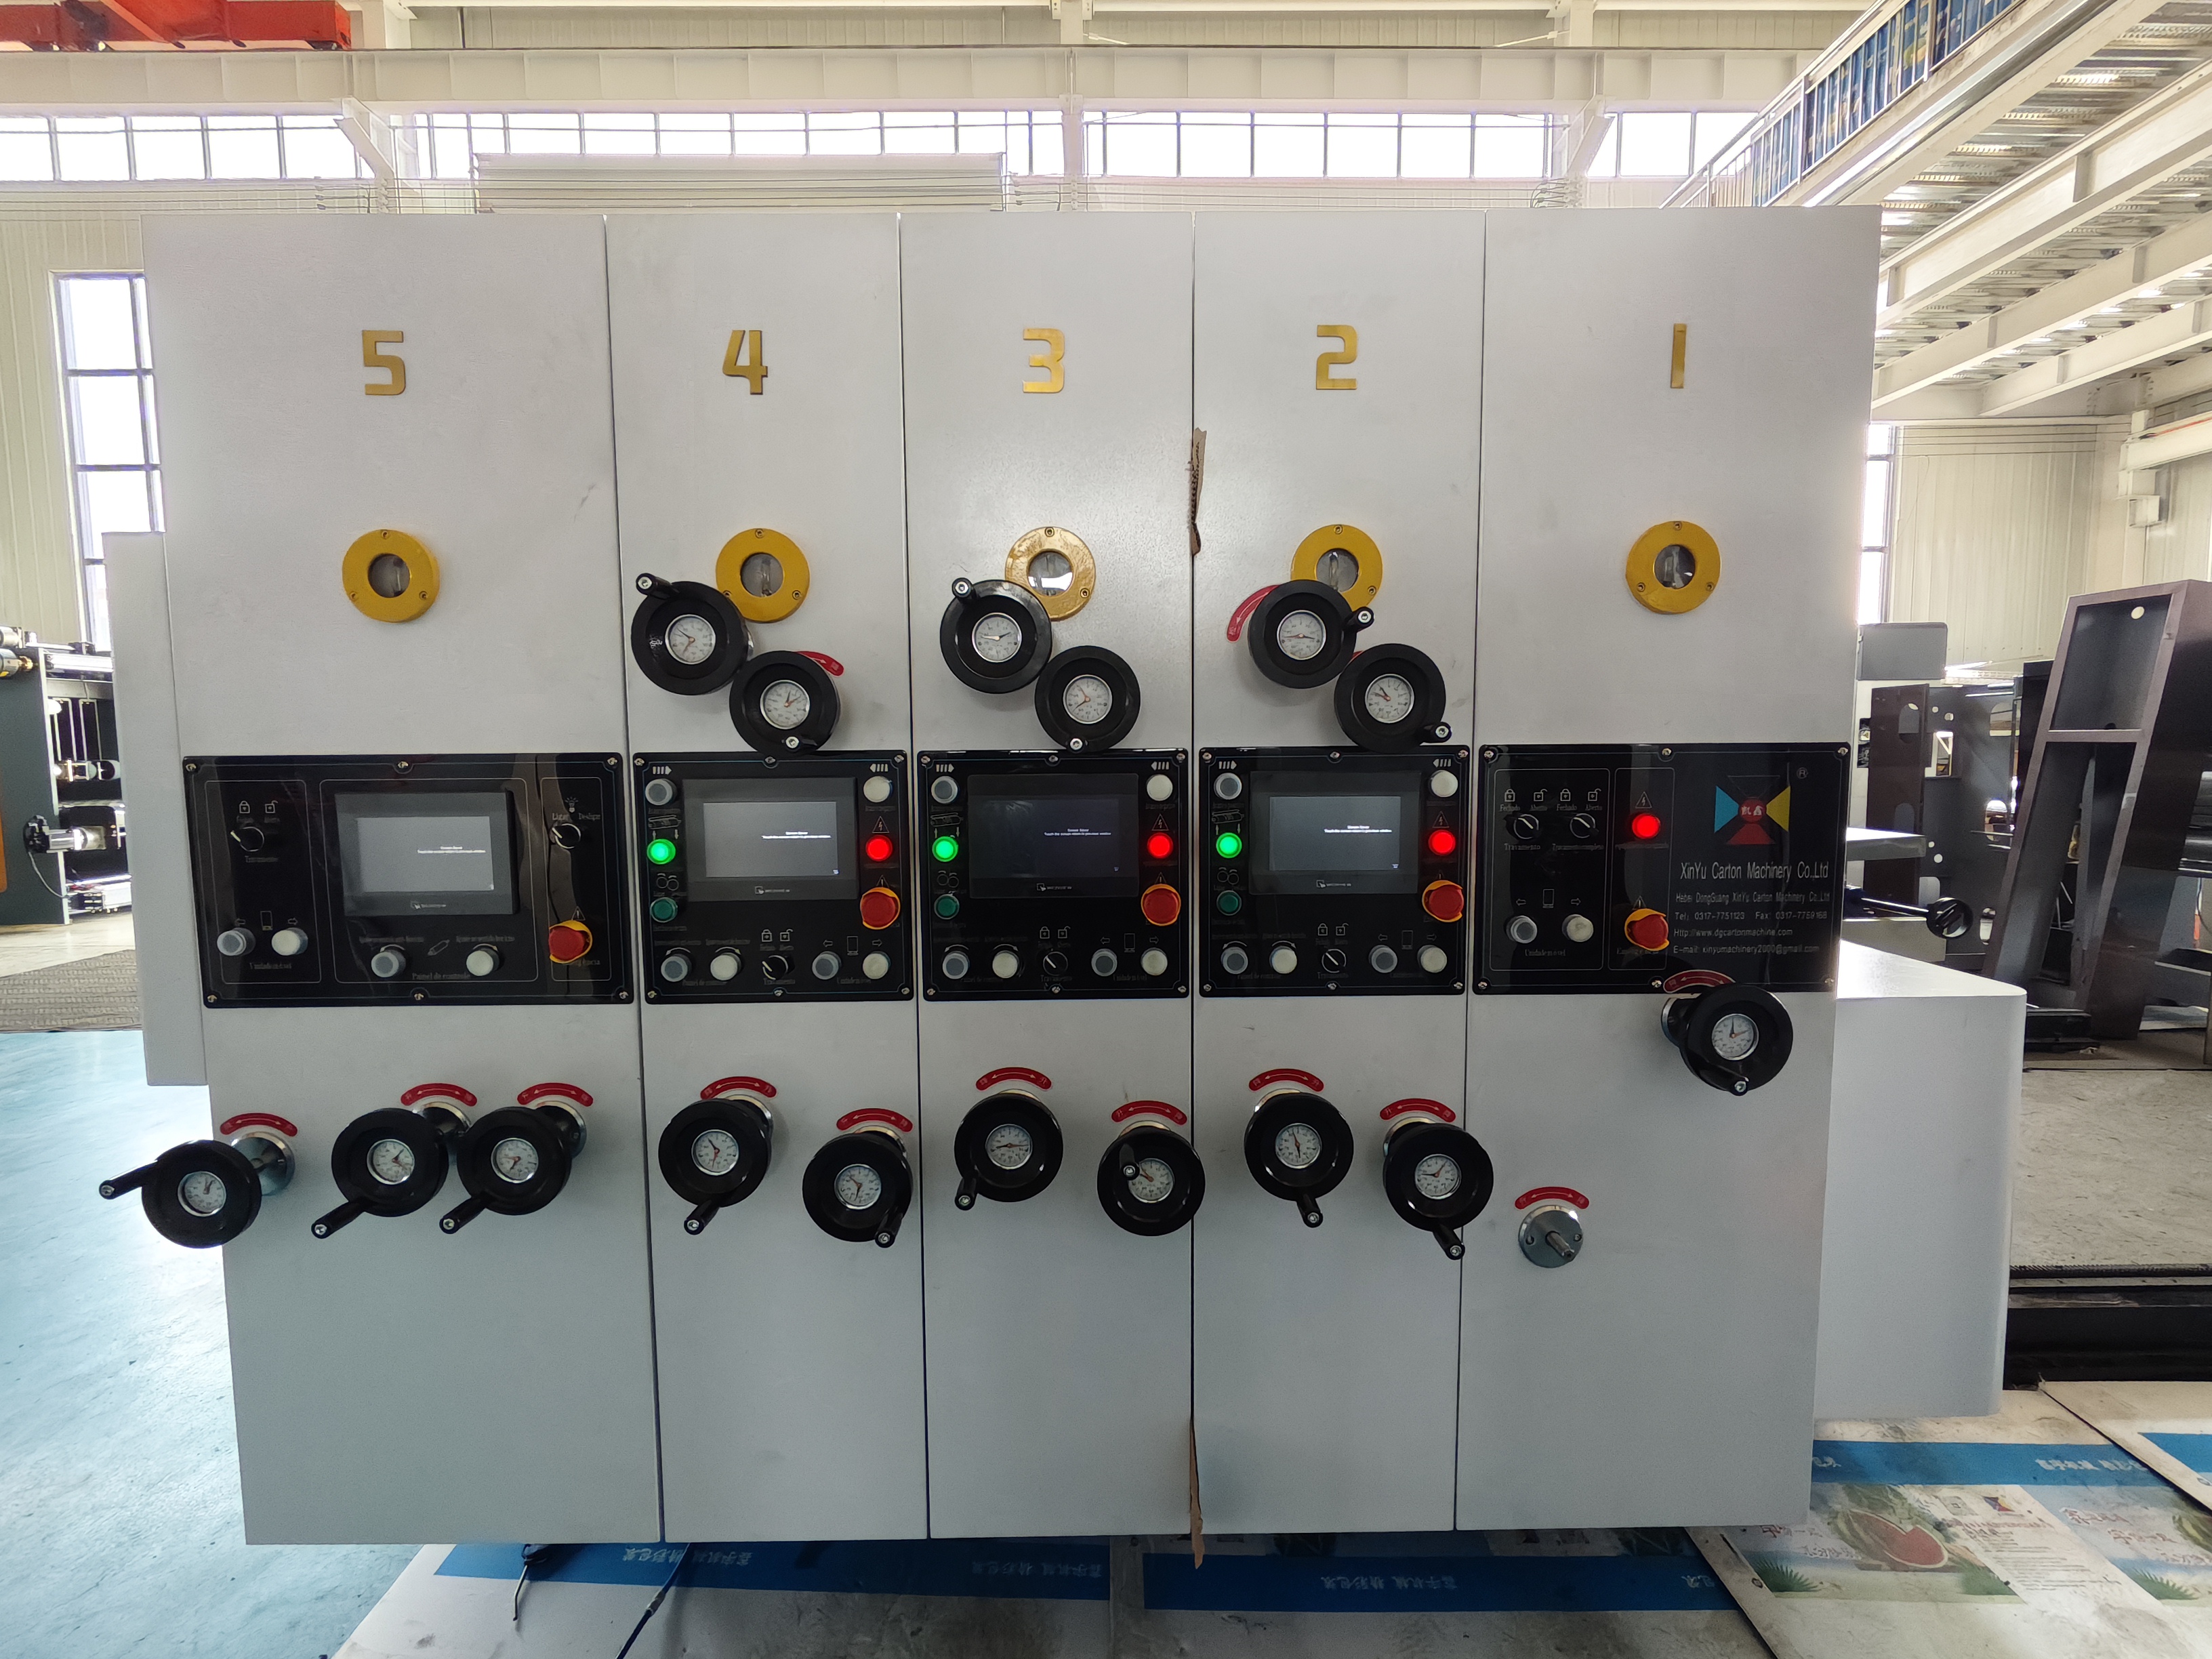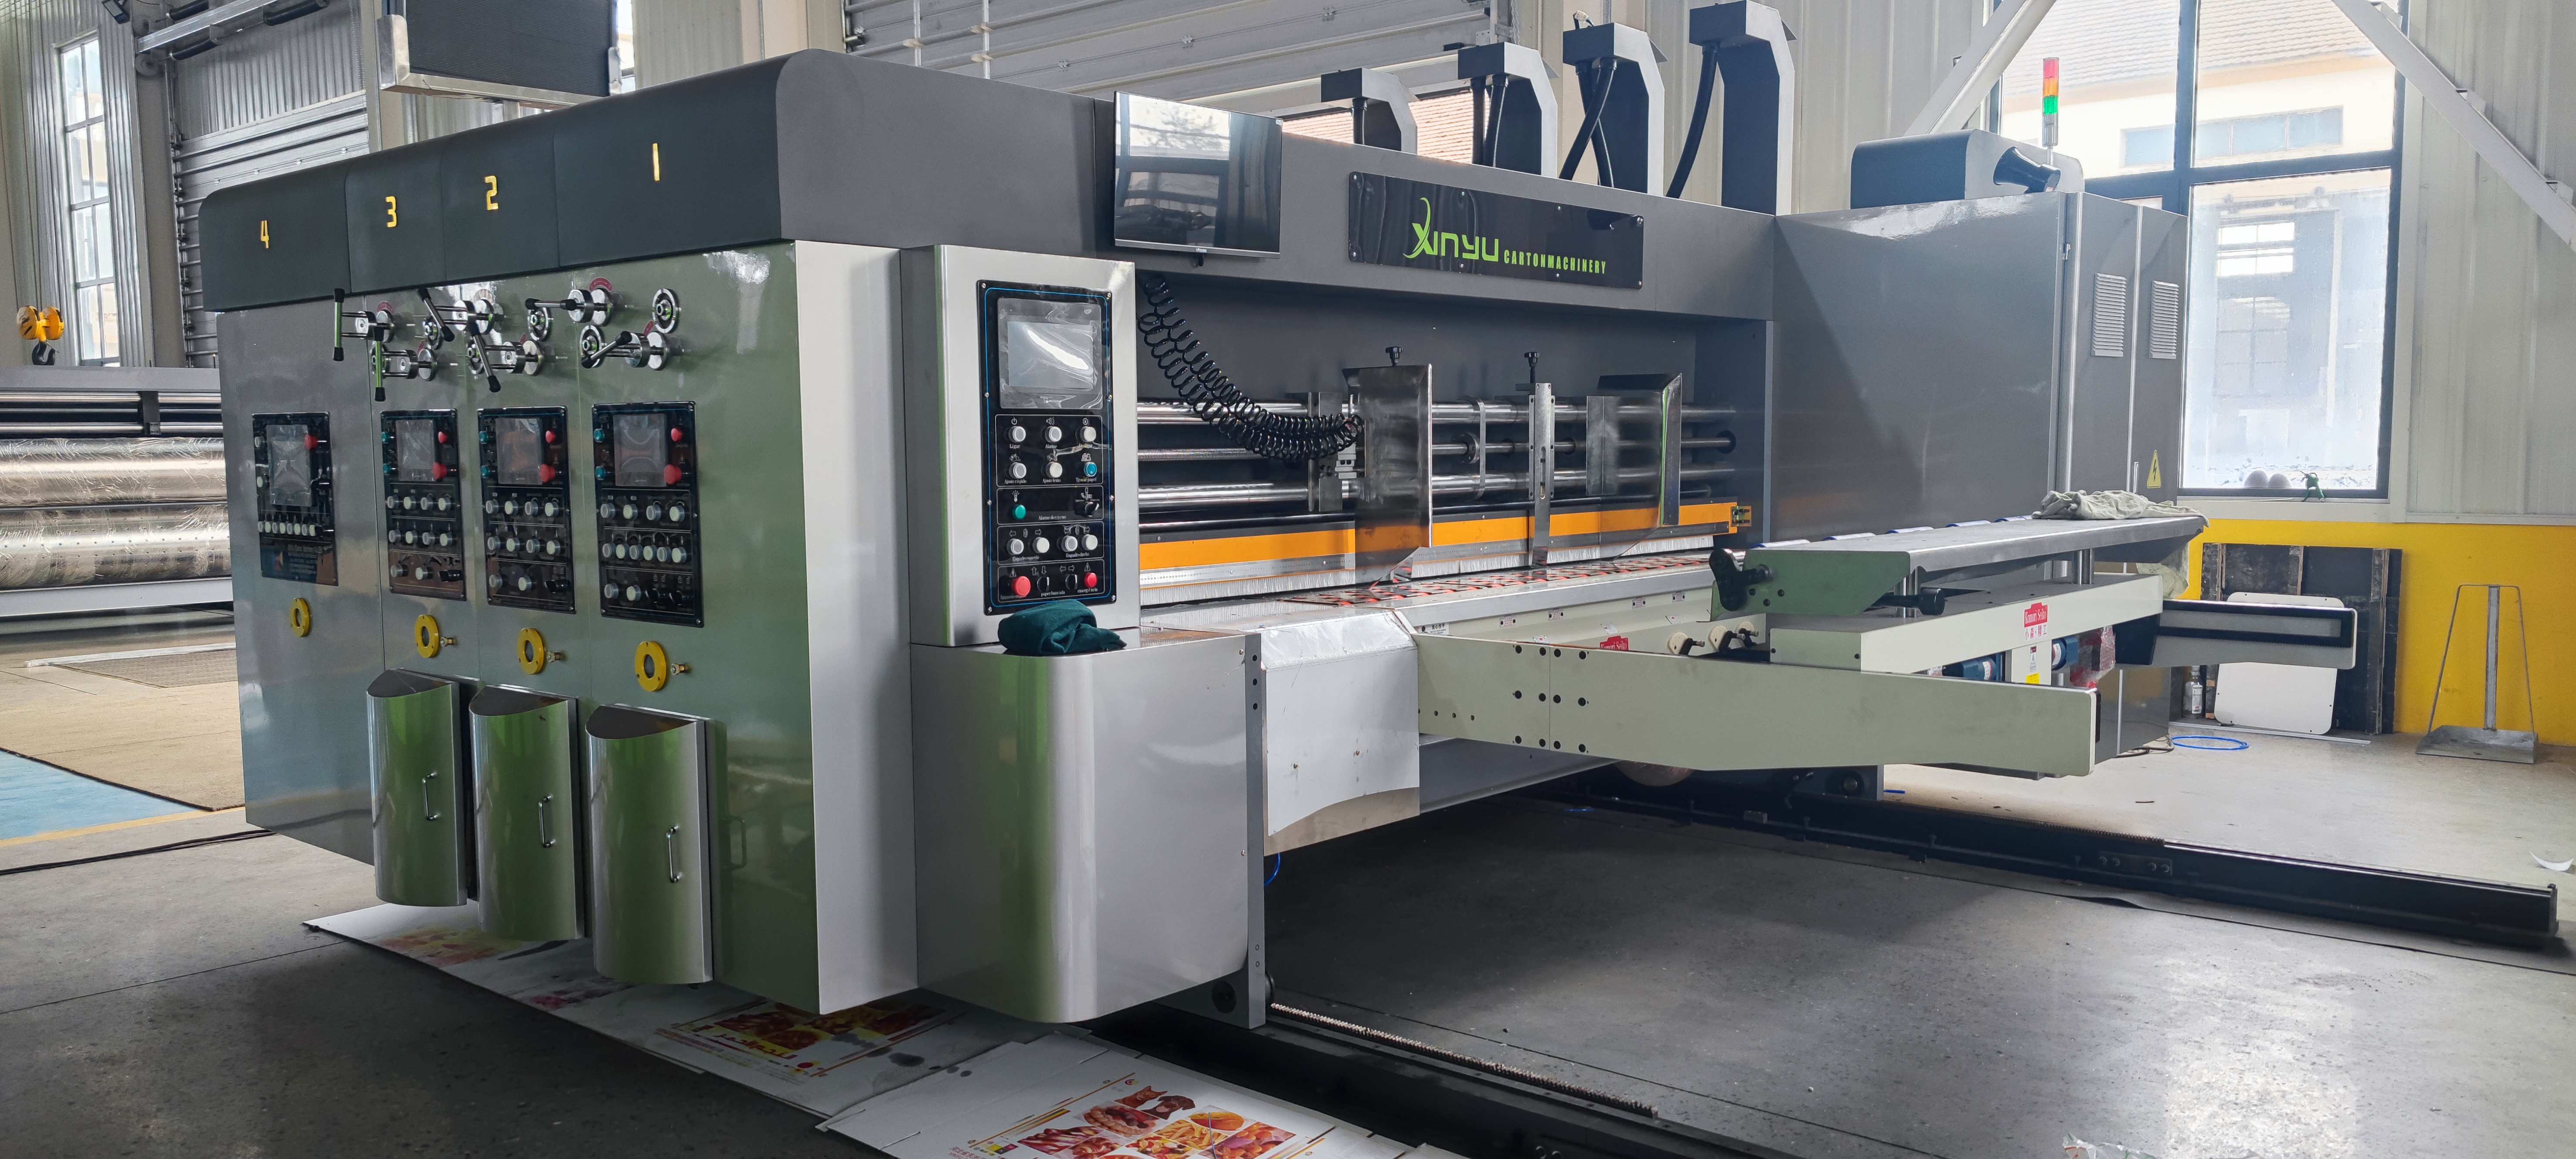
瓦楞纸板生产线是纸箱厂的核心设备,用于将原纸加工成不同层数瓦楞纸板。设备运行平稳,纸板成型规整,可生产 3 层、5 层瓦楞纸板,产能区间丰富,大小纸箱厂均可适配。整机自动化程度高,减少人工,生产的纸板硬度均匀,为后续印刷、模切工序提供优质坯料,是纸箱工厂基础核心装备。
瓦楞纸板生产线(简称瓦线)是瓦楞纸箱生产企业的关键设备,主要由湿部设备、干部设备及生产管理系统构成。该设备通过自动化流程将原纸加工为多层瓦楞纸板,广泛应用于包装行业。
生产线湿部设备包含原纸托纸架、单面瓦楞机等组件,利用蒸汽与胶水完成瓦楞成型;干部设备集成纵切压痕机、横切机等,实现纸板精准分切与堆码。现代设备幅宽可达2.8-3.6米,生产速度达400米/分钟,适配三层至七层纸板生产。其智能化系统支持数据监控、参数调节及故障预警,工业4.0技术进一步优化排程效率与能耗控制,胶耗可降至14.5kg/T,蒸汽能耗180kg/t,废边损耗低且效率较传统设备提升3至5倍。部分机型采用模块化设计,支持多楞型切换及自动化物流,适配小批量定制需求并支持高强度瓦楞纸板及定制化印刷需求。
瓦楞纸板生产线的结构:
湿部设备配置:
在整条瓦楞纸板生产线中,湿部设备是瓦楞成型的关键部分,主要涉及原纸、胶水、蒸汽等因素对纸张成型品质的影响。湿部的关键设备单面瓦楞机通常采用如正压卡匣式单面机等技术。现代智能瓦线配备湿部控制中心,结合生产管理系统实现在线识别和检测,以确保纸板品质 [2]。可调节间隙的数值显示与涂胶量控制是重要环节。
干部设备配置:
在干部设备中,纵切机是影响工作效率的设备。纵切机中刀通常设计为可移动式。在实际使用中,磨刀产生的粉尘可能落在导轨上,导致刀或压线轮移动困难并引起停机,因此需要考虑对相关部件的防尘处理。压线轮之间的最小间隔通常保证在50mm。刀线的定位方式与排刀精确度的实际数值可能存在1-2mm的误差,需要人工检测。压线轮的设计可以适应多种压线类型的要求。
现代瓦线采用智能干部设备,具备自动化生产功能,能自动识别订单参数,实现自适应控制。干部段操作人员需求减少,生产速度可达400米/分钟。智能控制应用包括湿部控制中心与生产管理系统在线检测,以及RFID原纸管理技术。
生产管理系统:
生产管理系统除对生产现场进行监测外,还具备生产数据的采集、统计与打印输出功能。现代智能管理系统支持远程操作和实时监控,可自动统计能源消耗,并通过数据管理优化生产排程 [2]。例如,系统可处理生产排程单、生产用纸备料单及生产标签的打印。生产标签的输出格式需与买家及供应商的要求保持一致。